完整陶瓷管燒結工藝流程分享,從生坯到成品全步驟解析
陶瓷管憑借耐磨、耐高溫、耐腐蝕的特性,被廣泛應用于礦山、化工、電力等工業領域,而燒結工序是決定陶瓷管硬度、致密性和使用壽命的核心環節。規范的陶瓷管燒結工藝流程,能夠有效解決生坯成型后質地疏松、強度不足的問題,通過高溫物理化學反應,讓陶瓷管內部晶粒緊密結合,成型為合格工業制品。燒結前期準備是整個工藝的基礎,主要包含生坯預處理、除塵烘干、排膠脫脂三大步驟。剛成型的陶瓷管生坯內部含有水分、粘結劑等雜質,若直接高溫燒結極易出現開裂、氣孔等缺陷。工作人員需先對生坯表面雜質進行清理,再放入烘干設備中低溫脫水,隨后通過分段升溫完成脫脂排膠,徹底去除坯體內部有機成分,保證坯體結構穩定,為后續正式燒結筑牢基礎。

經過預處理的陶瓷管生坯,即可進入核心成型階段,標準化的陶瓷管燒結工藝流程核心在于精準把控升溫、保溫、降溫三大關鍵環節。首先是梯度升溫階段,根據氧化鋁、碳化硅等不同陶瓷材質,設定循序漸進的升溫曲線,避免溫度驟升導致坯體熱脹冷縮開裂,逐步提升窯爐溫度至燒結臨界溫度。其次是高溫保溫階段,這是陶瓷管致密化成型的關鍵,需維持恒定高溫并匹配空氣、氮氣等對應燒結氣氛,讓坯體內部晶粒充分生長、融合,消除內部孔隙,提升管材整體密度與機械強度。最后是緩慢降溫階段,嚴禁快速開爐降溫,需按照工藝標準自然降溫,緩解管材內部應力,防止成品出現變形、崩裂問題,保障陶瓷管結構完整性。

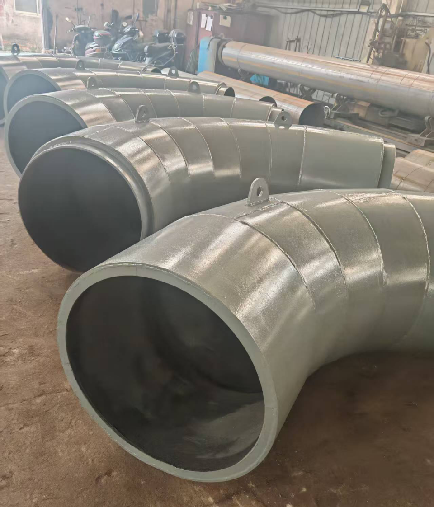
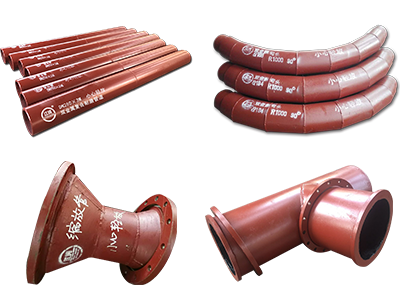
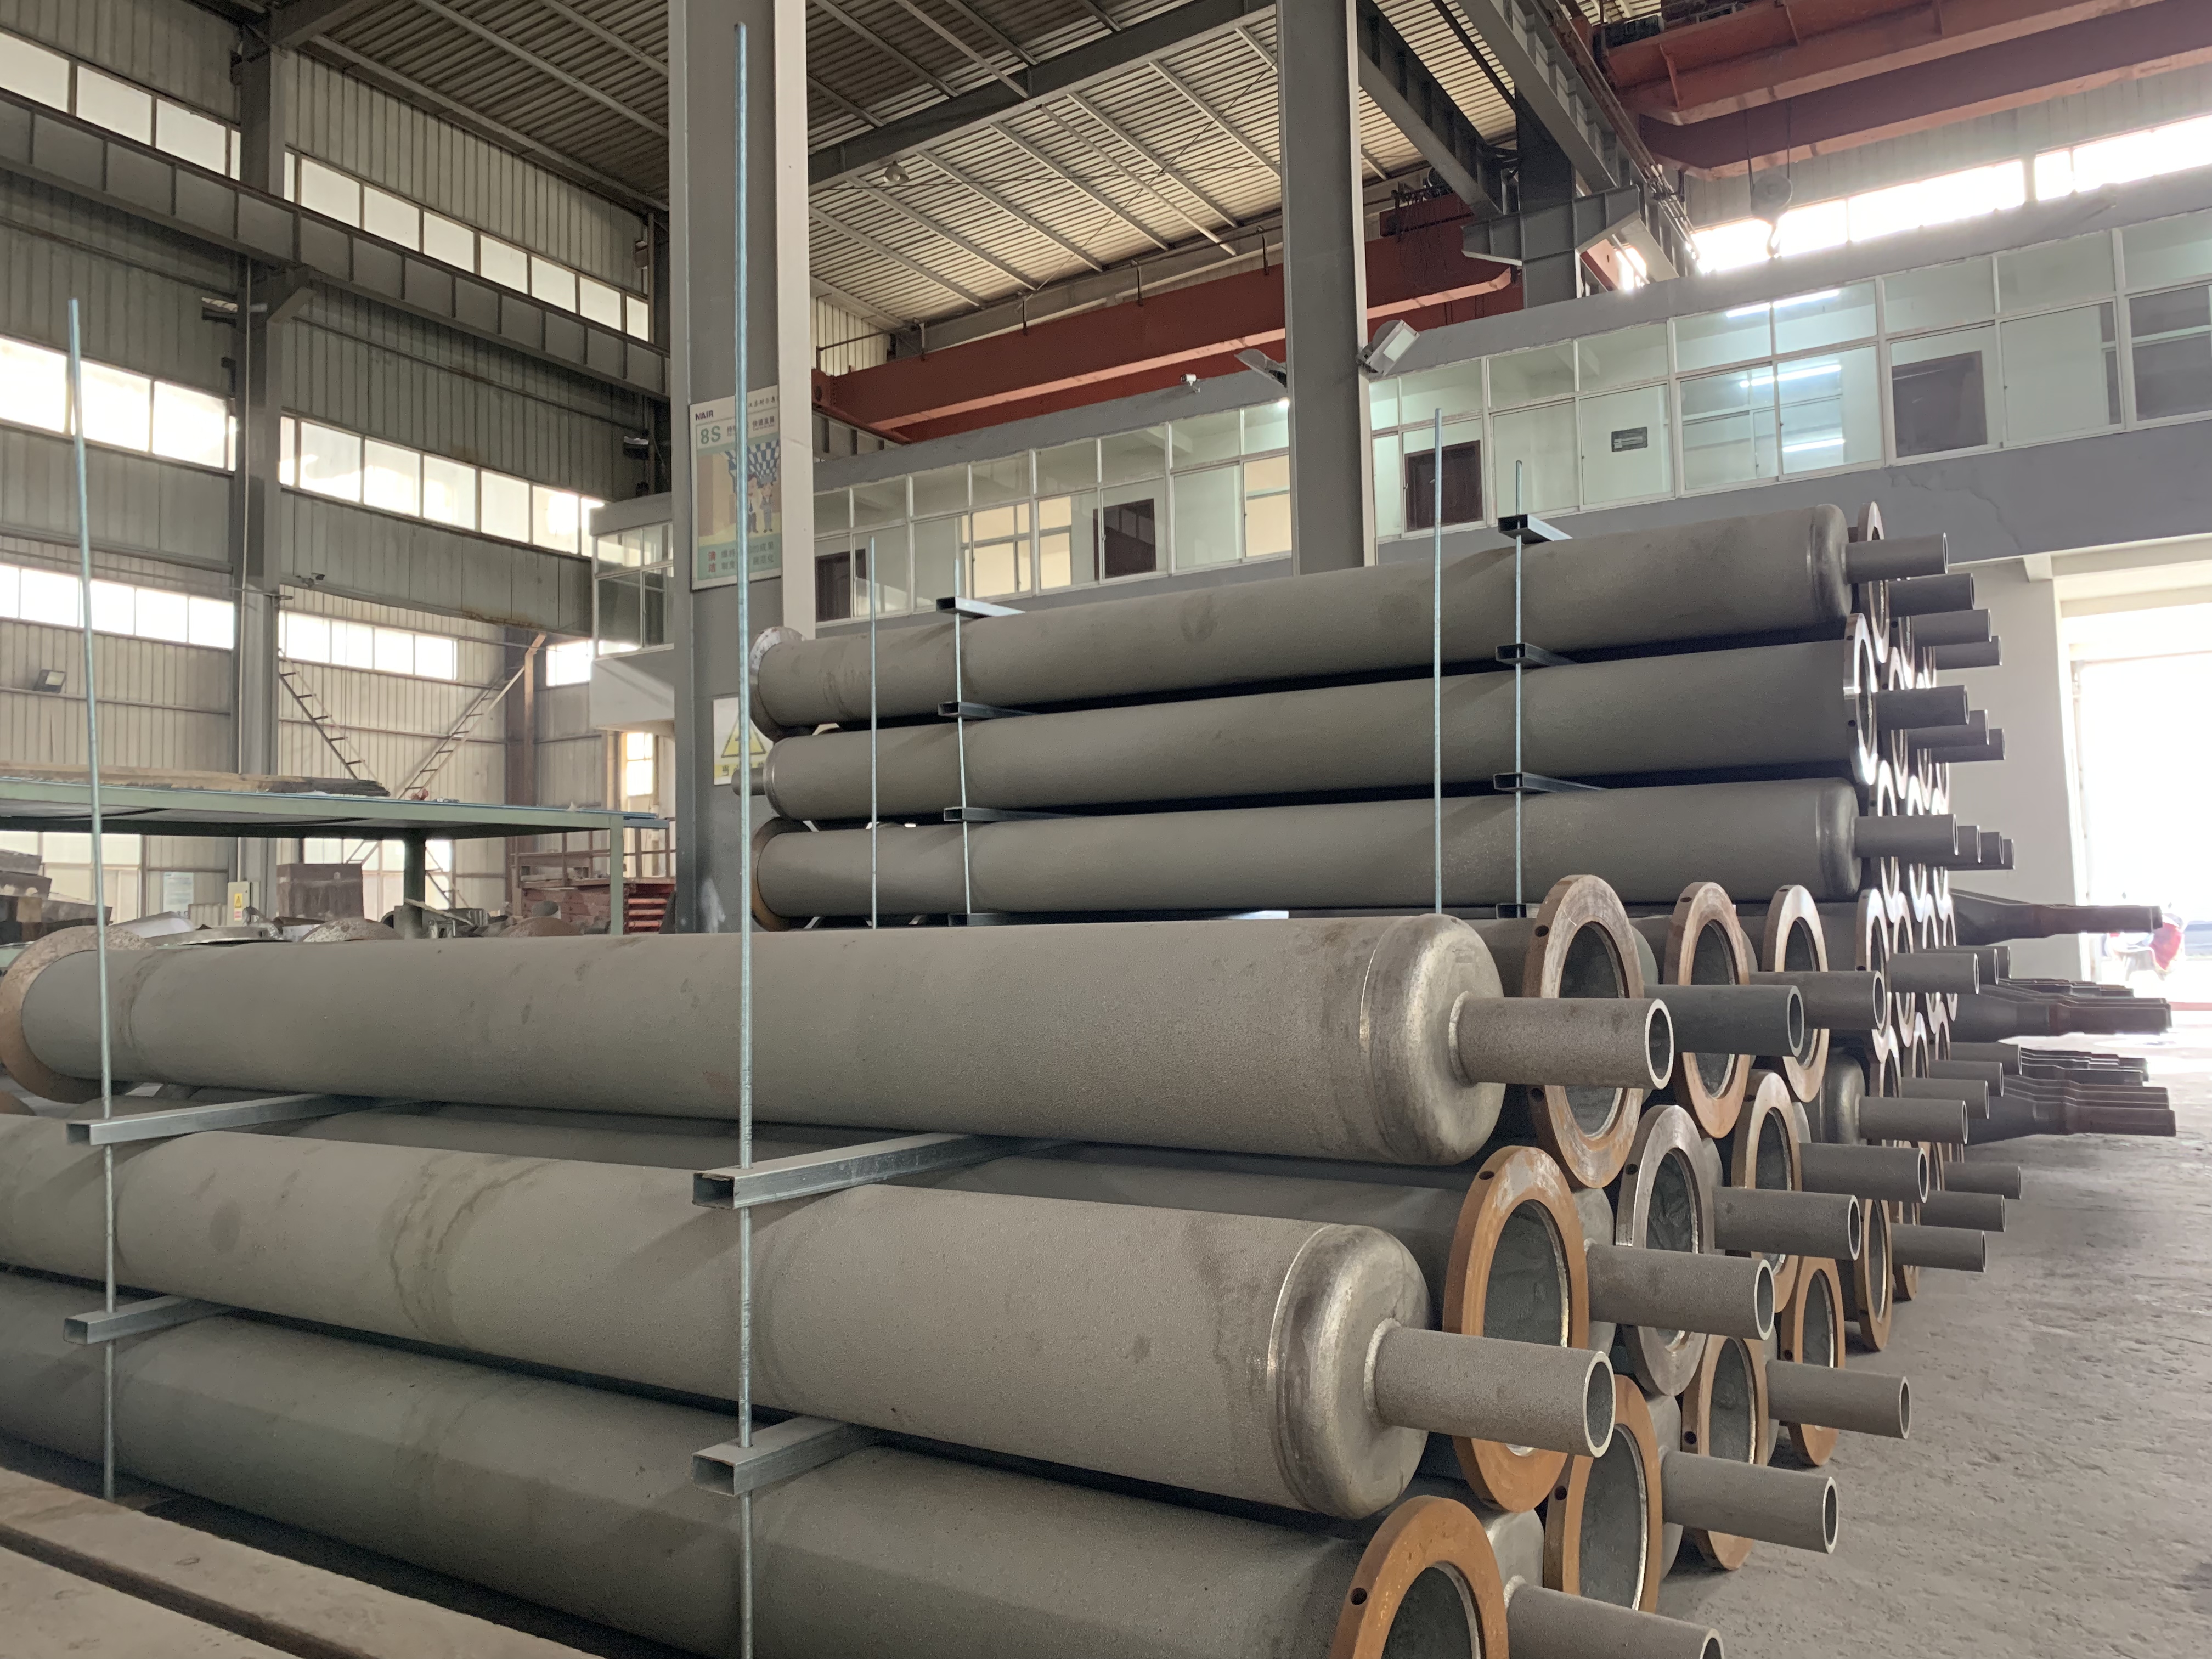
燒結收尾處理是完善成品品質、把控出廠標準的關鍵,精細化的陶瓷管燒結工藝流程,離不開后期修整與質量檢測工序。陶瓷管冷卻至常溫后,工作人員需取出成品,去除管材表面毛刺、邊角浮渣,對端口、外壁進行精細打磨修整,保證產品外觀平整規整。完成修整后,進入嚴格的質量檢測環節,逐一排查成品是否存在開裂、氣孔、變形等缺陷,同時檢測管材硬度、耐磨度、尺寸精度等核心指標,篩選出合格品與殘次品。經過層層工序處理的陶瓷管,各項性能均可達到工業使用標準,可直接投入各類工業輸送、防磨防腐場景使用。


附錄:采購高頻疑問解答
Q:陶瓷管燒結過程中"常見的的缺陷是什么?
A:常見的的缺陷是開裂、氣孔和變形,主要由升溫降溫速度過快、脫脂不徹底、保溫時間不足或溫度波動過大導致,精準把控燒結曲線和預處理工序可有效規避。
Q:不同材質陶瓷管的燒結溫度有區別嗎?
A:有明顯區別。普通氧化鋁陶瓷管燒結溫度一般在1550-1650℃,99高鋁陶瓷管需1700℃以上高溫燒結,碳化硅陶瓷管可采用常壓低溫燒結,材質不同工藝參數需針對性調整。
Q:燒結后的陶瓷管為什么需要緩慢降溫?
A:快速降溫會讓陶瓷管內外溫差過大,產生巨大內部應力,導致管材隱形開裂、變形,緩慢降溫能夠釋放內部應力,穩定晶粒結構,提升成品耐用性。
【陶瓷復合管相關文章:↘】