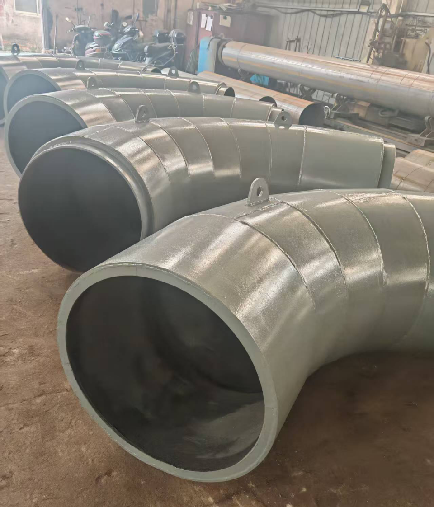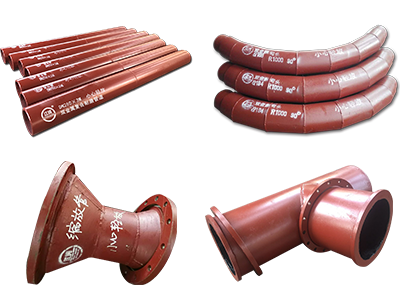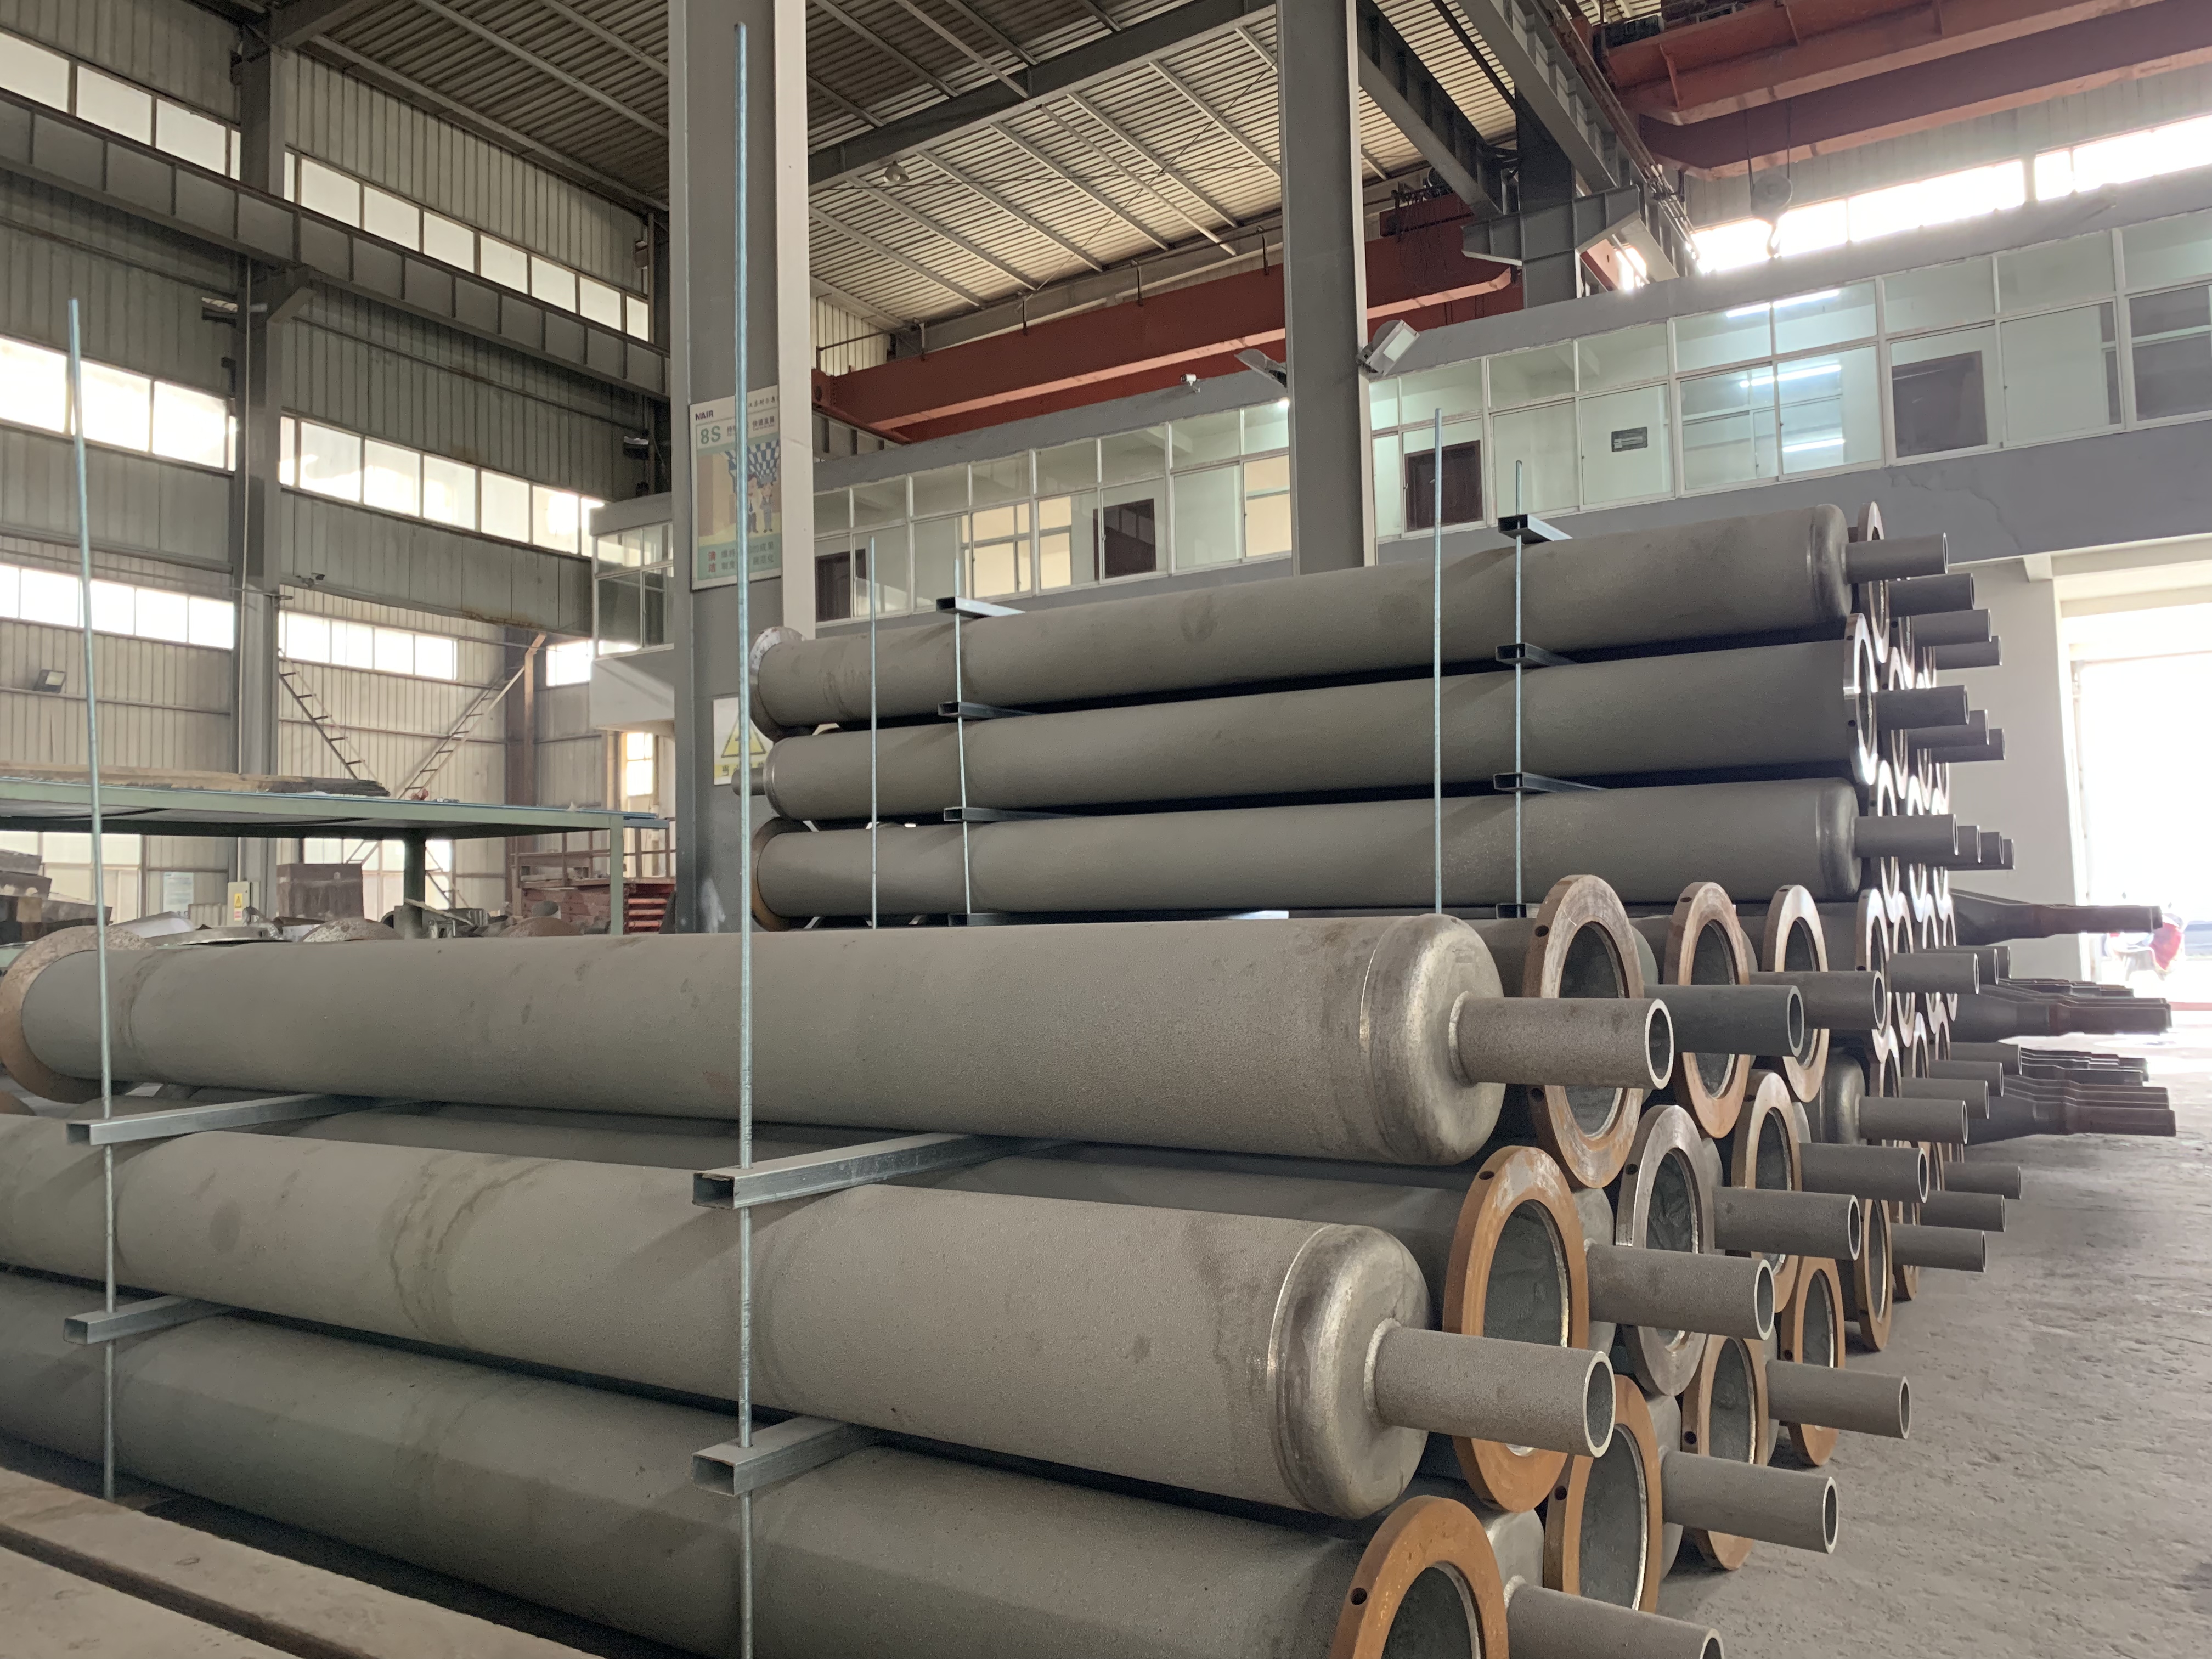
內襯高鉻合金雙金屬耐磨管生產流程詳解
內襯高鉻合金雙金屬耐磨管憑借外層碳鋼的高強度、高韌性與內層高鉻合金的優異耐磨性,廣泛應用于礦山、電廠、冶金、水泥等行業的高磨損介質輸送場景。其生產流程對產品質量至關重要,需經過多道嚴格工序,精準把控每一個環節,才能確保管道兼具耐磨、耐壓、耐腐蝕等核心性能。以下為大家詳細拆解內襯高鉻合金雙金屬耐磨管生產流程。

1、原材料甄選與預處理。外層基材用優質碳鋼或合金鋼管,需經過除銹、除油、探傷檢測,去除表面氧化皮、油污及內部缺陷,確保基材表面潔凈、無損傷,為后續復合奠定基礎。內層高鉻合金原料需嚴格控制化學成分,按比例搭配鉻、錳、鉬等合金元素,經過熔爐熔煉、調質處理,制成符合標準的合金熔液,確保其硬度、耐磨性達到設計要求。
2、復合成型,這是生產的核心環節。目前主流采用離心鑄造工藝,將預處理后的基材鋼管固定在離心設備上,啟動設備使其高速旋轉,利用離心力將高溫高鉻合金熔液均勻澆鑄在鋼管內壁。澆筑過程中需精準控制溫度(保持1500-1600℃)和旋轉速度,確保合金熔液與基材緊密結合,無分層、氣孔、夾渣等缺陷,形成冶金結合的雙金屬結構,使內襯與外層成為一個整體,避免使用中出現脫落問題。
3、冷卻與退火處理。澆筑完成后,需采用緩慢冷卻工藝,避免因冷卻速度過快導致管道產生熱應力、裂紋等隱患。冷卻至常溫后,將管道送入退火爐進行退火處理,通過控制升溫、保溫、降溫的速度,減少管道內部應力,提升管道的韌性和穩定性,進一步強化內襯與外層的結合強度,延長管道使用壽命。
4、精加工與尺寸校準。對冷卻退火后的管道進行切割、打磨,修整管道兩端端口,確保尺寸精準、端面平整。同時采用專業設備檢測管道的內徑、外徑、壁厚及圓度,嚴格按照行業標準校準,確保產品尺寸符合客戶使用需求,避免因尺寸偏差影響安裝和使用效果。
5、質量檢測與成品入庫。成品管道需經過多道檢測工序,包括外觀檢測、硬度檢測、耐磨性測試、探傷檢測等,排查表面缺陷、內襯厚度不均、結合不緊密等問題,不合格產品一律返工處理。檢測合格后,對管道進行防腐處理、標識標注,然后分類入庫,等待出廠。

整個內襯高鉻合金雙金屬耐磨管生產流程環環相扣,每一道工序都需嚴格遵循生產標準,才能生產出高品質的內襯高鉻合金雙金屬耐磨管,滿足各行業高磨損工況的使用需求。

附錄:采購高頻疑問解答
Q:內襯高鉻合金雙金屬耐磨管生產周期大概多久?
A:常規規格產品生產周期為3-7天,非標定制規格(特殊口徑、壁厚)需根據具體要求調整,一般為7-15天。
Q:生產過程中如何確保內襯與外層不脫落?
A:通過精準控制離心鑄造的溫度、轉速,配合退火處理,實現內襯與外層的冶金結合,同時嚴格把控原材料質量和預處理環節,從源頭避免脫落隱患。
Q:成品管道的耐磨性能如何檢測?
A:采用專業耐磨測試設備,模擬實際使用工況,檢測內襯高鉻合金層的硬度(一般可達HRC60以上)和磨損量,確保符合行業耐磨標準。
【雙金屬復合管相關文章:↘】