電廠煤粉輸送內襯高鉻雙金屬復合管的選型全攻略
電廠煤粉管選型60%失誤源于未抓準“機組容量+輸送工況+材質工藝”匹配邏輯。本文結合10年實操經驗,整理300-1000MW機組直接套用參數,教你避開5大選型坑,快速敲定內襯高鉻雙金屬復合管選型。

一、核心認知:3個關鍵選型前提
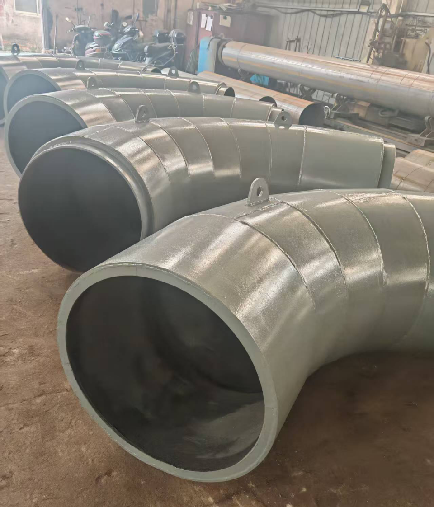
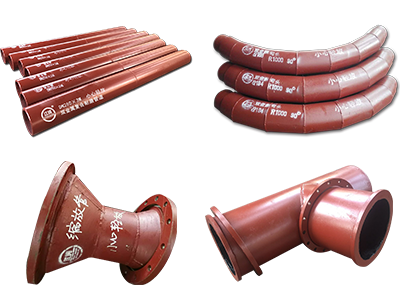
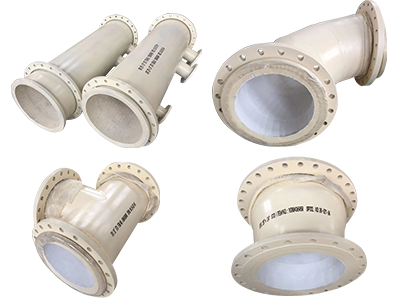
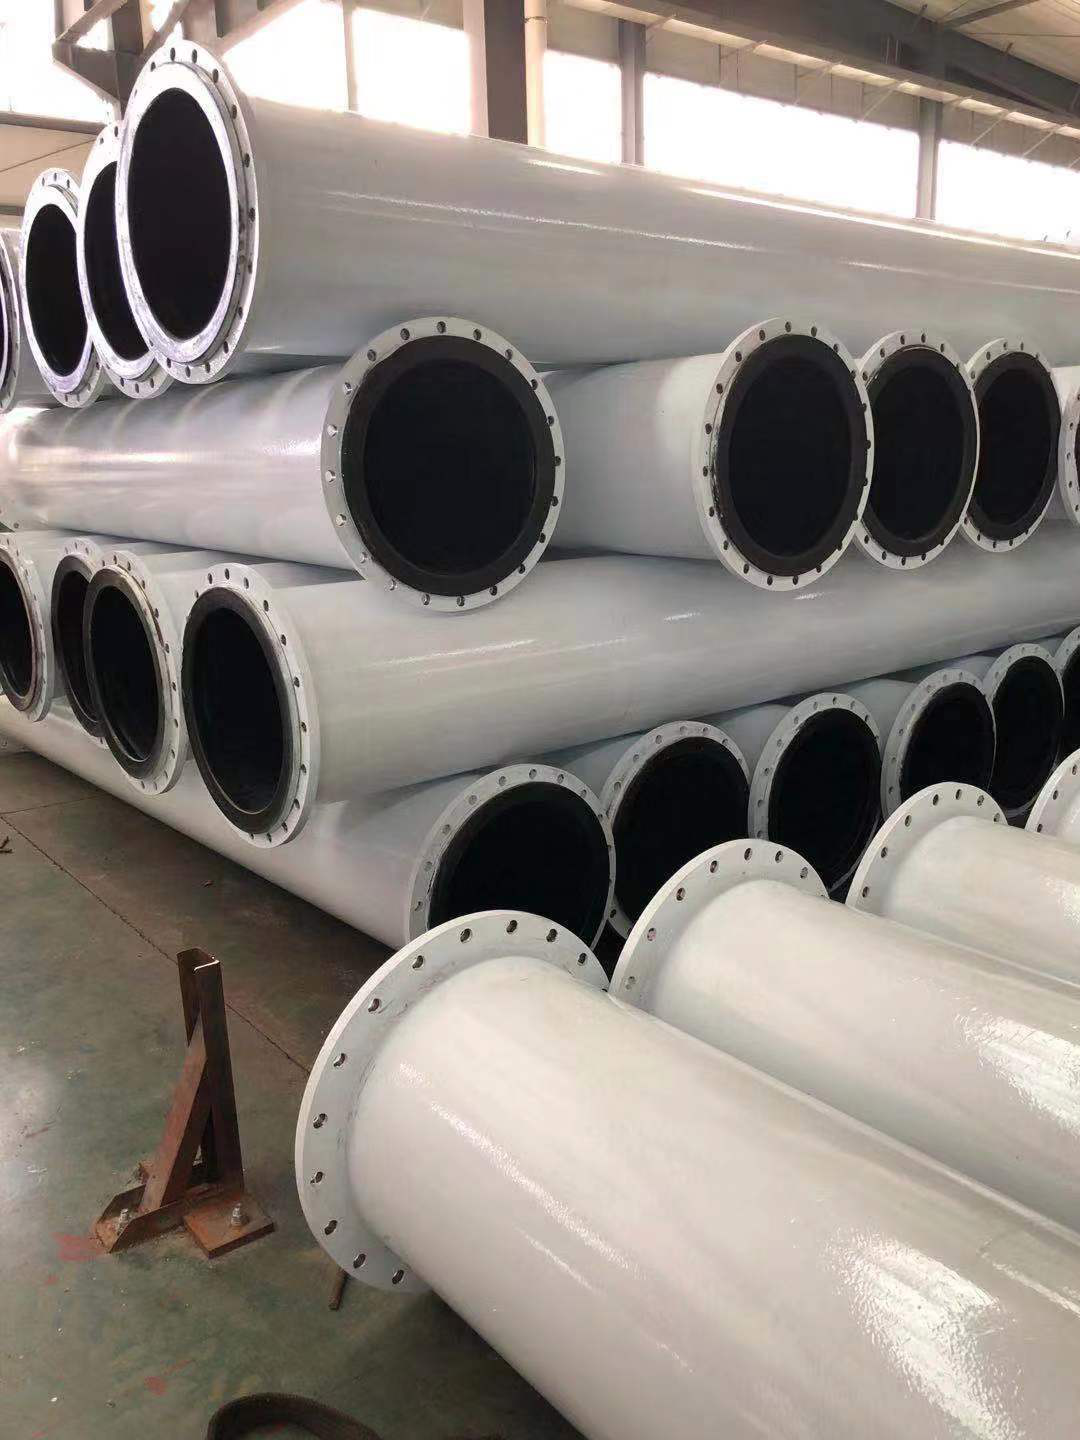
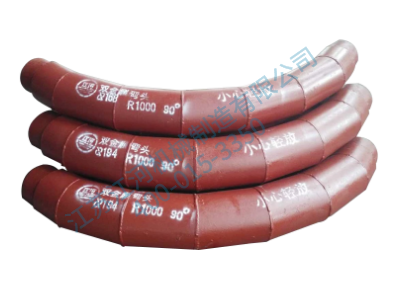
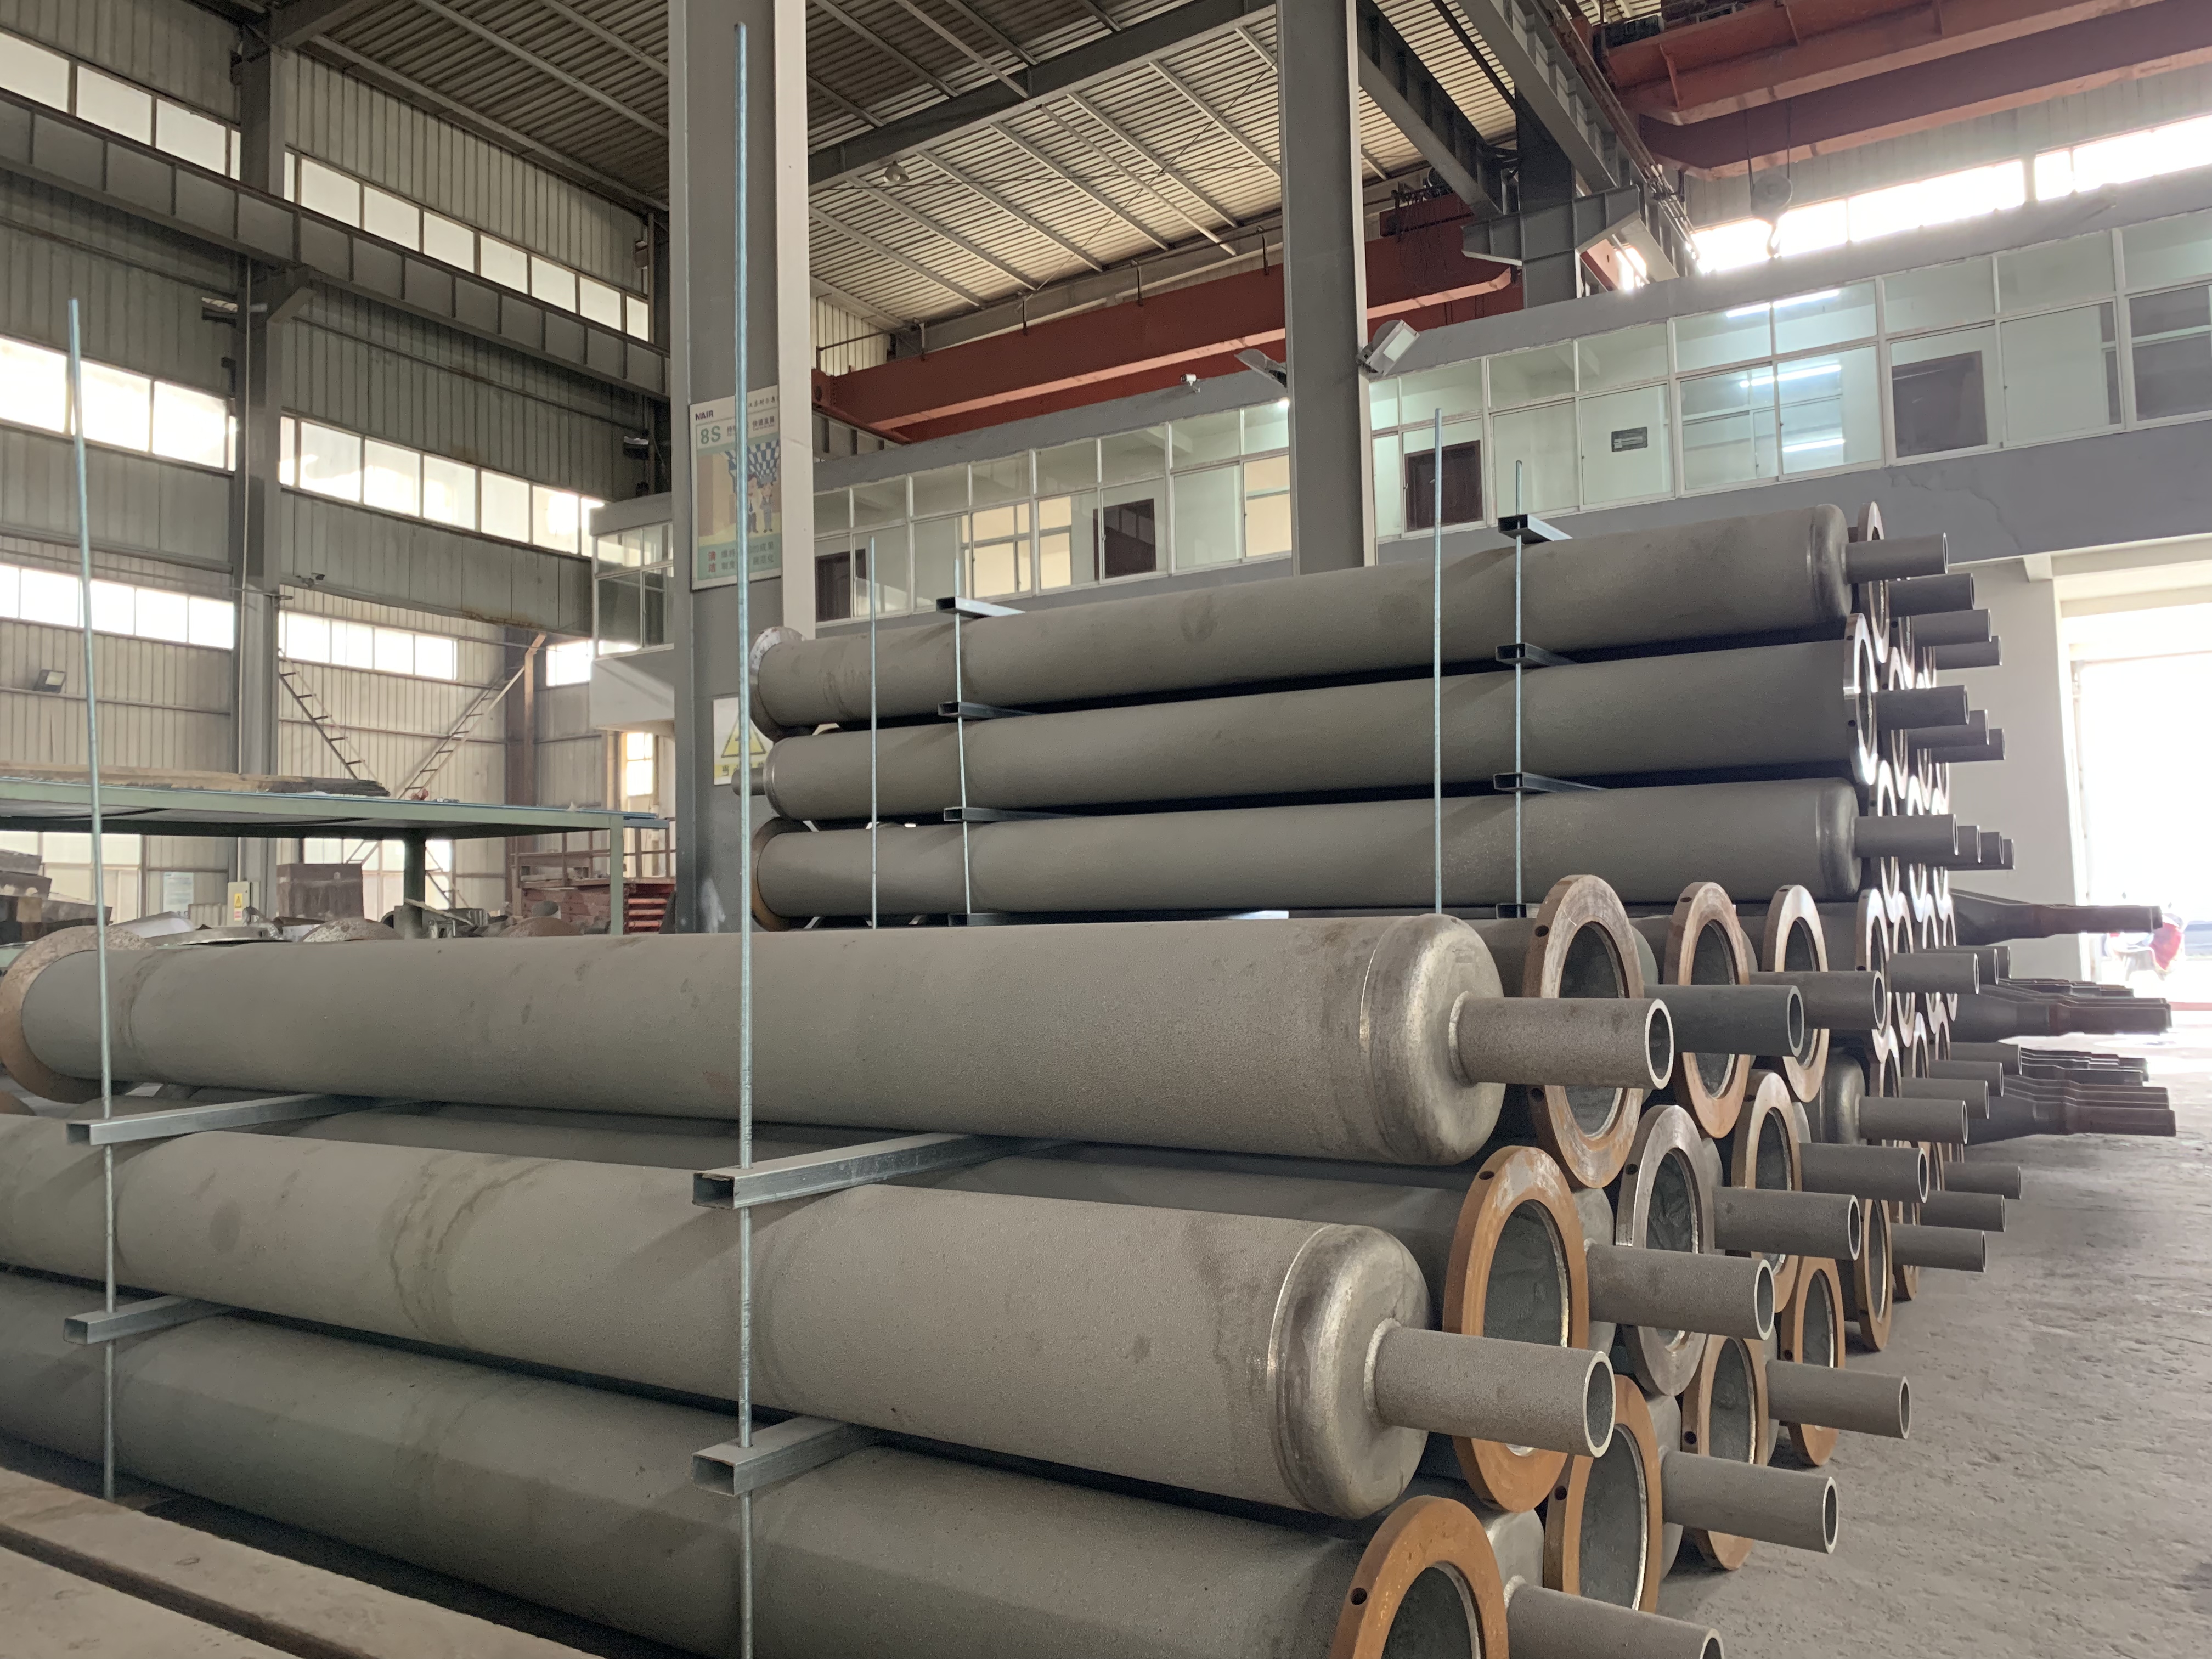
內襯高鉻雙金屬復合管由碳鋼基層、高鉻合金耐磨層、冶金結合層組成,碳鋼基層保障承壓(≥2.5MPa),耐磨層(Cr15-Cr27,HRC55-62)抵御煤粉沖刷,冶金結合層(結合強度≥300MPa)杜絕內襯脫落,符合SY/T 6818-2020標準。
材質選對是基礎:Cr15適配300MW以下小機組負壓輸送;Cr20適配300-600MW機組含硫工況;Cr27適配600MW以上機組高磨損區。工藝優先離心澆鑄,適配大管徑及異形件,耐磨層厚度偏差≤±0.5mm,是電廠主力方案。
二、300-1000MW機組選型參數表(適配DL/T 5054-2014)
|
機組容量 |
輸送方式 |
管徑范圍 |
耐磨層厚度(直/彎) |
材質建議 |
|
300MW以下 |
負壓稀相 |
DN150-DN200 |
5-6mm/7-8mm |
Cr15/Cr20 |
|
300-600MW |
正壓濃相 |
DN200-DN300 |
7-8mm/9-10mm |
Cr20/Cr20Ni5 |
|
600-1000MW |
高壓密相 |
DN300-DN400 |
8-10mm/11-12mm |
Cr27/Cr20Ni5 |
三、選型避坑:5大錯誤+解決方案
1. 只看硬度不看結合強度:要求結合強度≥300MPa,做1.5倍水壓試驗,無滲漏為合格;
2. 耐磨層越厚越好:按流速匹配厚度,彎頭局部加厚2-3mm,可降本10%-15%;
3. 忽略安裝兼容性:優先選碳鋼基層,支持傳統焊接,要求廠家提供焊接指導;
4. 混淆冶金與機械結合:明確要求離心澆鑄冶金結合,參照GB/T 24186-2009標準;
5. 照搬他人方案:提供機組容量、輸送參數等數據,先采購樣品測試(月磨損≤0.5mm合格)再批量采購。

附錄:采購高頻疑問解答
Q:內襯高鉻雙金屬復合管能適配生物質發電的混合燃料輸送嗎?
A:可以,生物質燃料含木屑、秸稈等雜質,磨損性略低于煤粉,建議選 Cr20 材質,耐磨層厚度比同容量火電機組減 1-2mm,成本更優。
Q:選型后廠家不提供安裝指導,出現問題怎么辦?
A:選型時需在合同中明確 “安裝技術支持” 條款,我們提供 24 小時技術響應,復雜項目可派工程師現場指導焊接、試壓,確保安裝質量。
Q:新建電廠和老舊改造的選型有區別嗎?
A:新建電廠可按參數表直接定制,接口尺寸標準化;老舊改造需先測量現有管道接口、支架間距,定制異形件和過渡接頭,避免改造現有設備。


|
【雙金屬復合管相關文章:↘】 |